- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
မည်သည့် Moldbase နှင့် Standard Part Components များသည် Precision Injection Molds များအတွက် မရှိမဖြစ်လိုအပ်သနည်း။
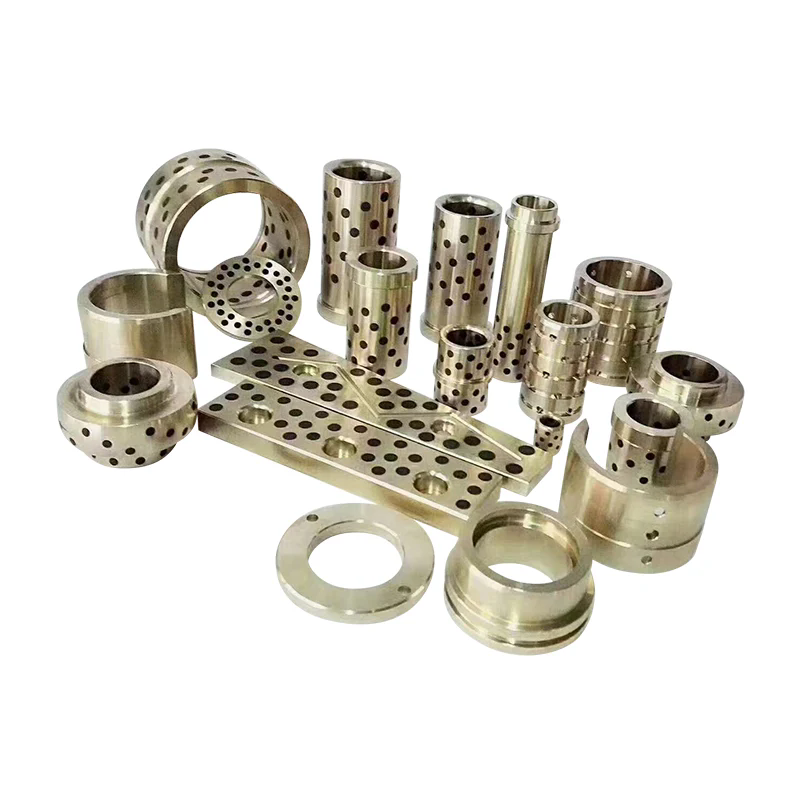
တိကျသော ဆေးထိုးပုံသွင်းခြင်းသည် အခေါင်းပေါက်နှင့် အူတိုင်များထက် ပို၍မူတည်သည်။ မှိုအခြေစိုက်စခန်းသည် ပုံသွင်းစနစ်ကိုအတူတကွထိန်းသိမ်းထားသည့်ဖွဲ့စည်းတည်ဆောက်ပုံမူဘောင်ကိုပံ့ပိုးပေးသည်၊ စံအစိတ်အပိုင်းများသည် ချိန်ညှိမှု၊ ရွေ့လျားမှု၊ နေရာချထားမှုနှင့် အစိတ်အပိုင်းထုတ်ခြင်းကိုထိန်းချုပ်ထားသည်။ ဤဒြပ်စင်များ ညံ့ဖျင်းစွာ ကိုက်ညီမှု မရှိခြင်း သို့မဟုတ် တိကျစွာ ထုတ်လုပ်ထားခြင်း မရှိပါက၊ ဖလက်ရှ်၊ မညီညာသော ဝတ်ဆင်မှု၊ အစိတ်အပိုင်း အတိုင်းအတာ ကွဲလွဲမှု၊ မှိုဖွင့်ရခက်ခဲခြင်းနှင့် အချိန်မတန်မီ ကိရိယာတန်ဆာပလာ ချို့ယွင်းမှုကဲ့သို့သော ပြဿနာများ ဖြစ်ပေါ်လာနိုင်သည်။ ညာဘက်ကိုရွေးချယ်ခြင်း။Moldbase နှင့် Standard အပိုင်းထို့ကြောင့် အစိတ်အပိုင်းများသည် ယုံကြည်စိတ်ချရသော ဆေးထိုးမှိုကို တည်ဆောက်ရာတွင် အခြေခံကျသော အဆင့်ဖြစ်သည်။
ကောင်းမွန်သော အင်ဂျင်နီယာ မှို တပ်ဆင်မှုတွင် သင့်လျော်သော ပန်းကန်ပြားပစ္စည်းများ၊ တိကျသော စက်ကိရိယာများ၊ အားကိုးရလောက်သော လမ်းညွှန်စနစ်များ၊ မှန်ကန်စွာ ရွေးချယ်ထားသော ထုတ်ပယ်သည့် အစိတ်အပိုင်းများနှင့် တွဲဖက်အသုံးပြုနိုင်သော ဆက်စပ်ပစ္စည်းများကို ပေါင်းစပ်ထားသည်။ လိုအပ်သောဖွဲ့စည်းမှုပုံစံသည် မှိုအရွယ်အစား၊ အစေးဝိသေသလက္ခဏာများ၊ အပေါက်အပြင်အဆင်၊ ဆေးထိုးဖိအား၊ ထုတ်လုပ်မှုပမာဏနှင့် ဆေးထိုးပုံသွင်းစက်၏ သတ်မှတ်ချက်များနှင့် ကွဲပြားသည်။Moldburger Mold Industry Co., Ltd.P20 သံမဏိ၊ 1.2311 တန်းစတီးလ်၊ SUJ2 လမ်းညွှန်အစိတ်အပိုင်းများနှင့် SKD61 ejector pins များပါ၀င်သော ပုံနှိပ်ဖော်ပြချက်များနှင့်အတူ မှိုအခြေခံများနှင့် တိကျသောမှိုအစိတ်အပိုင်းများကို ပံ့ပိုးပေးပါသည်။ အစိတ်အပိုင်းတစ်ခုစီ၏ လုပ်ဆောင်ချက်နှင့် ရွေးချယ်မှုစံနှုန်းများကို နားလည်ခြင်းသည် ပုံသွင်းဒီဇိုင်နာများနှင့် ဝယ်ယူသည့်အဖွဲ့များအား ပိုမိုအသိဥာဏ်ရှိသော ဆုံးဖြတ်ချက်များချနိုင်ရန် ကူညီပေးပါသည်။
မာတိကာ
1. Stable Injection Mold တစ်ခုအတွက် ဘယ် Mold Base Plate တွေက မရှိမဖြစ်လိုအပ်ပါသလဲ။
2. မည်သည့် Standard Components သည် ချိန်ညှိမှု၊ လှုပ်ရှားမှုနှင့် ထုတ်လွှတ်မှုကို ထိန်းချုပ်သနည်း။
3. ပစ္စည်းများ၊ ခံနိုင်ရည်နှင့် ထုတ်လုပ်မှုအရည်အသွေးကို မည်သို့အကဲဖြတ်သင့်သနည်း။
Stable Injection Mold တစ်ခုအတွက် ဘယ် Mold Base Plate တွေက မရှိမဖြစ်လိုအပ်ပါသလဲ။
မှိုအခြေခံသည် ကလိုင်၊ အူတိုင်၊ လမ်းပြစနစ်၊ ထုတ်လွှတ်သည့် ယန္တရားနှင့် ၎င်းတို့၏ ရည်ရွယ်ထားသည့် အနေအထားရှိ အခြားလုပ်ဆောင်နိုင်သော ဒြပ်စင်များကို ကိုင်ဆောင်ထားသည့် ပံ့ပိုးဖွဲ့စည်းပုံဖြစ်သည်။ ဆေးထိုးပုံသွင်းစဉ်တွင်၊ တပ်ဆင်အား ကုပ်တွယ်ခြင်း၊ ဆေးထိုးခြင်းဖိအား၊ ထပ်ခါတလဲလဲ အဖွင့်အပိတ်လုပ်ခြင်းနှင့် အပူအအေး အပြောင်းအလဲများ ဖြစ်ပေါ်စေပါသည်။ အခြေစိုက်စခန်းသည် ဤလည်ပတ်မှုအခြေအနေများအောက်တွင် အတိုင်းအတာတည်ငြိမ်မှုကို ထိန်းသိမ်းရမည်ဖြစ်သည်။ အခေါင်းပေါက်နှင့် အူတိုင်များကို တိကျစွာ ပြုပြင်ထားသော်လည်း၊ ပန်းကန်ပြား တောင့်တင်းမှု မလုံလောက်ခြင်း သို့မဟုတ် ချိန်ညှိမှု ညံ့ဖျင်းပါက နောက်ဆုံးပုံသွင်းထားသော အစိတ်အပိုင်းကို ထိခိုက်စေနိုင်သည်။
ပန်းကန်အစီအစဉ်သည် မှိုဒီဇိုင်းပေါ်တွင်မူတည်သည်။ သမားရိုးကျ ပန်းကန်ပြားနှစ်ချပ်မှိုတွင် ထိပ်ကုပ်ပန်းကန်ပြား၊ အခေါင်းပေါက်ပြား၊ အူတိုင်ပြား၊ ပံ့ပိုးပန်းကန်ပြား၊ spacer တုံးများ၊ ထုတ်လွှတ်သည့်ပြားများနှင့် အောက်ခြေကုပ်ပြားတစ်ခုတို့ ပါဝင်ပါသည်။ ပိုမိုရှုပ်ထွေးသော ကိရိယာတန်ဆာပလာများသည် ဆလိုက်ဒါများ၊ ဓာတ်လှေကားများ၊ ပူပြင်းသောအပြေးသမားများ သို့မဟုတ် အထူးထုတ်ပယ်ခြင်းအစီအစဉ်များကို လိုက်လျောညီထွေဖြစ်စေရန်အတွက် အပိုပြားများ သို့မဟုတ် ထည့်သွင်းမှုများ လိုအပ်နိုင်သည်။ ပန်းကန်တစ်ခုစီတွင် သတ်မှတ်ထားသော စက်ပိုင်းဆိုင်ရာ အခန်းကဏ္ဍတစ်ခုပါရှိပြီး ၎င်း၏အတိုင်းအတာကို အမည်ခံမှိုအရွယ်အစားကို ရည်ညွှန်း၍သာ ရွေးချယ်မည့်အစား မှိုအပြင်အဆင်ဖြင့် ဆုံးဖြတ်သင့်သည်။
မည်သည့်ပန်းကန်ပြားများသည် ပင်မဖွဲ့စည်းပုံဆိုင်ရာ တပ်ဆင်မှုဖြစ်စေသနည်း။
မှိုအခြေခံကို သတ်မှတ်သည့်အခါ အောက်ပါအစိတ်အပိုင်းများကို အများအားဖြင့် ထည့်သွင်းစဉ်းစားသည်-
- ထိပ်ကုပ်ပြား-ဆေးထိုးပုံသွင်းစက်၏ ပုံသေပလတ်ပြားနှင့် မှို၏ဘေးဘက်အား ချိတ်ဆက်သည်။ ၎င်းသည် အထက်မှိုတပ်ဆင်ခြင်းအတွက် တပ်ဆင်ခြင်းမျက်နှာပြင်ကို ထောက်ပံ့ပေးပြီး လိုအပ်သည့်နေရာတွင် sprue bushing ကို ထားရှိပေးသည်။
- အခေါင်းပေါက်-အခေါင်းပေါက်ထည့်သွင်းခြင်းကို ပံ့ပိုးပေးသည် သို့မဟုတ် ကလိုင်ပေါက်စက်ကို တိုက်ရိုက်ပါရှိသည်။ ၎င်း၏ ပြားချပ်ချပ်၊ အထူနှင့် တောင့်တင်းမှုသည် ကုပ်နေစဉ်အတွင်း ကြွက်တက်နေစဉ် အတွင်းဘက်ခြမ်းကို တသမတ်တည်း ပံ့ပိုးပေးပုံကို လွှမ်းမိုးပါသည်။
- အူတိုင်ပြား-core ထည့်သွင်းခြင်း သို့မဟုတ် core-ဖွဲ့စည်းခြင်းအင်္ဂါရပ်များကို ကိုင်ထားပါ။ ထပ်ခါတလဲလဲ ထုတ်လုပ်မှု သံသရာတစ်လျှောက်လုံး ကလိုင်ပြားနှင့် ဒီဇိုင်းထုတ်ထားသော ဆက်ဆံရေးကို ထိန်းသိမ်းထားရပါမည်။
- ထောက်ပံ့ရေးပြား-core-side assembly ကို အားဖြည့်ပြီး ဆေးထိုးဖိအားအောက်တွင် ကွေးခြင်းကို ခံနိုင်ရည်ရှိအောင် ကူညီပေးသည်။ လိုအပ်သောအထူနှင့် ပံ့ပိုးမှုအစီအစဉ်သည် ပရောဂျက်ဧရိယာ၊ အပေါက်အပြင်အဆင်နှင့် မျှော်မှန်းပုံသွင်းသည့်ဝန်များပေါ်တွင်မူတည်သည်။
- Spacer လုပ်ကွက်များ-ejector တပ်ဆင်မှုအတွက် လိုအပ်သောနေရာကို ဖန်တီးပါ။ ၎င်းတို့၏ အတိုင်းအတာများသည် ရရှိနိုင်သော ထုတ်လွှတ်သည့် လေဖြတ်မှုကို ဆုံးဖြတ်ပြီး ရွေ့လျားနေသော အစိတ်အပိုင်းများအတွက် လုံလောက်သော ရှင်းလင်းမှုကို ခွင့်ပြုရပါမည်။
- Ejector retainer plate နှင့် ejector plate-ထုတ်ပယ်တံများ၊ လက်စွပ်များနှင့် အခြားထုတ်လွှတ်သည့်အစိတ်အပိုင်းများကို ကိုင်ထားပြီး မောင်းနှင်ပါ။ ၎င်းတို့၏ လှုပ်ရှားမှုများသည် ပြိုင်တူရှိနေသင့်ပြီး အနှောင့်အယှက်မှ ကင်းဝေးသင့်သည်။
- အောက်ခြေကွပ်ပြား-မှို၏ရွေ့လျားနေသောအခြမ်းကို ရွေ့လျားနေသောပန်းကန်ပြားနှင့် ချိတ်ဆက်ပြီး လိုအပ်သော တပ်ဆင်ခြင်းနှင့် ပံ့ပိုးမှုအင်တာဖေ့စ်ကို ပံ့ပိုးပေးသည်။
ဤပန်းကန်ပြားများသည် ချိတ်ဆက်စက်ပိုင်းဆိုင်ရာစနစ်အဖြစ် လုပ်ဆောင်သည်။ ဥပမာအားဖြင့်၊ အထောက်အပံ့ပန်းကန်ပြား၏ အထူကို တိုးမြှင့်ခြင်းသည် ကွဲထွက်မှုကို ခံနိုင်ရည်ရှိစေသော်လည်း ၎င်းသည် အလုံးစုံမှိုအမြင့်နှင့် ရရှိနိုင်သော စက်နေရာကိုလည်း ထိခိုက်စေပါသည်။ အလားတူ၊ spacer block အမြင့်ကိုပြောင်းလဲခြင်းသည် ejector stroke နှင့် return components အတွက်ရရှိနိုင်သည့်အခန်းကို လွှမ်းမိုးနိုင်သည်။ ထို့ကြောင့် ဒီဇိုင်းပြန်လည်သုံးသပ်ခြင်းသည် ပန်းကန်ပြားတိုင်းကို အမှီအခိုကင်းသော ဝယ်ယူမှုတစ်ခုအဖြစ် သဘောထားခြင်းမဟုတ်ဘဲ ပန်းကန်ပြားအားလုံးကို အစုလိုက်အပုံလိုက် ထည့်သွင်းစဉ်းစားသင့်သည်။
မည်သည့်ပစ္စည်းနှင့် မာကျောမှုသတ်မှတ်ချက်များသည် သက်ဆိုင်သနည်း။
ပစ္စည်းရွေးချယ်မှုသည် ပန်းကန်ပြားတစ်ခုစီတွင် တပ်ဆင်ထားသော စက်ပိုင်းဆိုင်ရာ တောင်းဆိုချက်များကို ထင်ဟပ်စေသင့်သည်။ Moldburger Mold Industry Co., Ltd. မှ ထုတ်ပြန်ထားသော ProSeries မှိုအခြေခံအချက်အလက်သည် P20 အကြိုမာကျောသော သံမဏိနှင့် 1.2311 အဆင့်သံမဏိကို အခြေခံပစ္စည်းရွေးချယ်စရာများအဖြစ် သတ်မှတ်သည်။ ဖော်ပြထားသော မာကျောမှုသည် 28 မှ 32 HRC ဖြစ်ပြီး ဆန့်နိုင်အား 965 မှ 1200 N/mm² နှင့် အနိမ့်ဆုံး အထွက်နှုန်း 800 N/mm² ဖြစ်သည်။ ဤတန်ဖိုးများသည် ဖော်ပြထားသည့် ProSeries ဖွဲ့စည်းမှုပုံစံကို အကဲဖြတ်ရန်အတွက် ရည်ညွှန်းချက်တစ်ခုပေးသည်၊ သို့သော် ဝယ်ယူသူများသည် ပစ္စည်းလက်မှတ်နှင့် အတိအကျမှာယူမှုအတွက် သက်ဆိုင်သည့် သတ်မှတ်ချက်ကို အတည်ပြုသင့်သည်။
| အစိတ်အပိုင်း | ထုတ်ဝေသည့်ပစ္စည်း | ထုတ်ဝေ မာကျောသည်။ | ဖော်ပြထားသော မျက်နှာပြင်အခြေအနေ |
| ကုပ်ပြား A နှင့် B | P20 / 1.2311 | 28 မှ 32 HRC | မြေပြင်နဲ့ ပွတ်တယ်။ |
| ပန်းကန်ပြား S | 1045 ကာဗွန်သံမဏိ | 18 မှ 22 HRC | မြေပြင် |
| Ejector အိမ်ရာ C နှင့် D | P20 / 1.2311 | 28 မှ 32 HRC | မြေပြင် |
| လမ်းညွှန်တိုင်များနှင့် ချုံပုတ်များ | SUJ2 ဝက်ဝံသံမဏိ | 58 မှ 62 HRC | မာကျောပြီး မြေပြင် |
| Ejector တံများ | SKD61/H13 တူးလ်သံမဏိ | 48 မှ 52 HRC | တိကျသောမြေ |
ယေဘူယျရည်ရွယ်ချက်မှိုအတွက်၊ P20 သည် စက်၏လက်တွေ့ကျသော ဟန်ချက်ညီမှု၊ အရောင်တောက်မှုနှင့် စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်တို့ကို ပေးဆောင်သောကြောင့် ၎င်းကို မကြာခဏရွေးချယ်သည်။ ပိုမိုမြင့်မားသောစိတ်ဖိစီးမှုကိရိယာတန်ဆာပလာများသည် မတူညီသောသံမဏိအဆင့် သို့မဟုတ် ပိုမိုကြီးမားသောပံ့ပိုးမှုအစီအစဉ်တစ်ခု လိုအပ်နိုင်သည်။ ပစ္စည်းရွေးချယ်မှုသည် ပုံသွင်းခြင်းအစေးအတွက်လည်း ထည့်သွင်းသင့်သည်။ ဥပမာအားဖြင့် Glass-fibre-reforced plastics သည် မှိုမျက်နှာပြင်များနှင့် ရွေ့လျားနေသော အစိတ်အပိုင်းများပေါ်တွင် ပွန်းပဲ့ပျက်စီးမှုကို တိုးလာစေနိုင်သည်။ အဆိပ်သင့်ခြင်း သို့မဟုတ် အစိုဓာတ်ထိခိုက်နိုင်သော စီမံဆောင်ရွက်မှုပတ်ဝန်းကျင်များသည် ရွေးချယ်ထားသောနေရာများတွင် ချေးခံနိုင်ရည်ရှိသောပစ္စည်းများကို တောင်းဆိုနိုင်သည်။
မှိုအခြေခံအတိုင်းအတာများကို စက်နှင့် မည်သို့ ကိုက်ညီသင့်သနည်း။
ရုပ်ပိုင်းဆိုင်ရာ လိုက်ဖက်ညီမှုသည် ပစ္စည်းအရည်အသွေးကဲ့သို့ပင် အရေးကြီးပါသည်။ မှိုအခြေစိုက်စခန်းသည် စက်၏ပလပ်စတစ်အရွယ်အစားနှင့် ကြိုးတန်းအကွာအဝေးအတွင်း အံဝင်ခွင်ကျရှိရမည်ဖြစ်ပြီး ၎င်း၏တည်နေရာတည်နေရာလက်စွပ်၊ တပ်ဆင်ခြင်းအပေါက်များ၊ အလုံးစုံအမြင့်နှင့် ထုတ်လွှတ်သည့်မျက်နှာပြင်သည် စက်၏သတ်မှတ်ချက်နှင့် ကိုက်ညီရမည်ဖြစ်သည်။ မှိုဒီဇိုင်နာသည် ရရှိနိုင်သော နေ့အလင်းရောင်၊ အများဆုံး အဖွင့်လေဖြတ်မှု၊ အနည်းဆုံးမှိုအထူနှင့် စက်၏ ကုပ်တွယ်နိုင်စွမ်းတို့ကိုလည်း ထည့်သွင်းစဉ်းစားရန် လိုအပ်ပါသည်။
ProSeries ထုတ်ဝေသည့် အရွယ်အစား matrix သည် ရည်ညွှန်းဖွဲ့စည်းပုံငါးခုကို ပံ့ပိုးပေးသည်။ အောက်ဖော်ပြပါပုံများသည် စိတ်ကြိုက်မှိုအခြေခံတိုင်းအတွက် universal size range မဟုတ်ဘဲ ဖော်ပြထားသော ပန်းကန်အရွယ်အစားနှင့် အမြင့်ကို ဖော်ပြသည်။
| အခြေခံအရွယ်အစား | ပန်းကန်အထူ | B ပန်းကန်အထူ | S ပန်းကန်အထူ | အလုံးစုံ အမြင့် |
| 1515 | 50 မီလီမီတာ | 50 မီလီမီတာ | 25 မီလီမီတာ | 146 မီလီမီတာ |
| 2020 | 60 မီလီမီတာ | 60 မီလီမီတာ | 30 မီလီမီတာ | 181 မီလီမီတာ |
| 2525 | 70 မီလီမီတာ | 70 မီလီမီတာ | 35 မီလီမီတာ | 216 မီလီမီတာ |
| 3030 | 80 မီလီမီတာ | 80 မီလီမီတာ | 40 မီလီမီတာ | 251 မီလီမီတာ |
| 3535 | 90 မီလီမီတာ | 90 မီလီမီတာ | 45 မီလီမီတာ | 286 မီလီမီတာ |
ကိုးကားချက်ကို ပြန်လည်သုံးသပ်သောအခါ၊ ကျွန်ုပ်တို့၏ အင်ဂျင်နီယာအဖွဲ့သည် မှိုပုံဆွဲခြင်း၊ စက်မော်ဒယ်၊ အစေးအချက်အလက်၊ အပေါက်အစီအမံနှင့် မျှော်မှန်းထားသော ထုတ်လုပ်မှုပမာဏကို လက်ခံရရှိသင့်ပါသည်။ ဤအသေးစိတ်အချက်များ သည် စံဖွဲ့စည်းမှုပုံစံတစ်ခု သင့်လျော်မှုရှိမရှိ သို့မဟုတ် ပန်းကန်ပြားအထူ၊ ပံ့ပိုးမှုနေရာများ၊ အအေးခံပုံစံများ သို့မဟုတ် တပ်ဆင်မှုအသေးစိတ်အချက်အလက်များကို ပြုပြင်မွမ်းမံရန် လိုအပ်သည်ဆိုသည်ကို ဖော်ထုတ်ရာတွင် အထောက်အကူဖြစ်စေပါသည်။ Moldburger Mold Industry Co., Ltd. သည် ဆေးထိုးပုံသွင်းခြင်းဆိုင်ရာ အသုံးချမှုများအတွက် မှိုအခြေခံရွေးချယ်စရာများကို ပံ့ပိုးပေးပြီး ဝယ်ယူသူများသည် ထုတ်လုပ်ခြင်းမစတင်မီ နောက်ဆုံးပုံနှင့် ပစ္စည်းအချိန်ဇယားကို အတည်ပြုသင့်သည်။
မည်သည့် Standard Components သည် ချိန်ညှိမှု၊ လှုပ်ရှားမှုနှင့် ထုတ်လွှတ်မှုကို ထိန်းချုပ်သည်။
ပုံမှန် အစိတ်အပိုင်းများသည် ပင်မမှိုပြားများထက် သေးငယ်သော်လည်း ထပ်တလဲလဲဖြစ်နိုင်မှုအပေါ် ၎င်းတို့၏ သြဇာသက်ရောက်မှုမှာ ကြီးမားသည်။ ၎င်းတို့သည် အဖွင့်နှင့်အပိတ် လှုပ်ရှားမှုကို လမ်းညွှန်သည်၊ မှိုတစ်ဝက်များကို ရည်ရွယ်ထားသော ဆက်ဆံရေးတွင် ထားရှိရန်၊ ပုံသွင်းထားသော ထုတ်ကုန်ကို ထုတ်လွှတ်ကာ ရွေ့လျားနေသော အစုအဝေးများကို မလိုလားအပ်သော နေရာရွှေ့ပြောင်းခြင်းမှ ကာကွယ်ပေးသည်။ မှိုတစ်ခုတွင် ၎င်း၏ လမ်းညွှန်မှု သို့မဟုတ် ထုတ်လွှတ်သည့် အစိတ်အပိုင်းများကို မှားယွင်းစွာ သတ်မှတ်ထားပါက မကိုက်ညီသော အစိတ်အပိုင်းများကို ဆက်လက်ထုတ်လုပ်နေချိန်တွင် မှိုတွင် တောင့်တင်းသော အခြေခံနှင့် တိကျစွာ ပြုပြင်ထားသော အပေါက်ရှိနိုင်သည်။
စံအစိတ်အပိုင်းများရွေးချယ်ခြင်းသည် မှို၏လှုပ်ရှားမှုနှင့် လုပ်ဆောင်မှုလိုအပ်ချက်များဖြင့် စတင်သင့်သည်။ ရိုးရှင်းသော ပန်းကန်ပြားနှစ်ချပ်မှိုသည် သမားရိုးကျ လမ်းညွှန်တိုင်များနှင့် ချုံပုတ်အစီအစဥ်ကို အသုံးပြု၍ ထွက်လာသည့် ပင်ချောင်းများကို အသုံးပြုနိုင်သည်။ နံရိုးနက်များ၊ ဆလင်ဒါပုံသဏ္ဍာန်များ၊ ဖြတ်ပိုင်းများ သို့မဟုတ် နူးညံ့သိမ်မွေ့သော အလှကုန်မျက်နှာပြင်များပါရှိသော မှိုသည် ထုတ်လွှတ်သည့်လက်စွပ်များ၊ ဓာတ်လှေကားများ၊ ပန်းကန်ပြားများဝတ်ဆင်ခြင်း သို့မဟုတ် အပိုလမ်းညွှန်ချက်များနှင့် လော့ခ်ချသည့်ဒြပ်စင်များ လိုအပ်နိုင်သည်။ မှိုဒီဇိုင်းပြုလုပ်နေစဉ်အတွင်း အဆိုပါအစိတ်အပိုင်းများ၏ အရေအတွက်နှင့် အစီအစဉ်ကို ဆုံးဖြတ်သင့်သည်။
လမ်းပြတိုင်များနှင့် လမ်းညွန်ချုံတိုင်များသည် အဘယ်ကြောင့် မရှိမဖြစ်လိုအပ်သနည်း။
လမ်းညွှန်တိုင်များနှင့် လမ်းညွှန်ချုံများသည် အဖွင့်နှင့်ပိတ်စဉ်အတွင်း ရွေ့လျားနေသော မှိုတစ်ပိုင်း၏ နှိုင်းရအနေအထားကို ထိန်းချုပ်သည်။ သူတို့၏ ရည်ရွယ်ချက်မှာ အခေါင်းပေါက်နှင့် အူတိုင်များ မဆုံမီ မှန်ကန်သော အနေအထားသို့ ရောက်ရှိစေရန် ဖြစ်သည်။ တိကျသောလမ်းညွှန်ချက်သည် မညီညာသောအဆက်အသွယ်ကိုလျှော့ချရန်၊ ကွဲကွာနေသောမျက်နှာပြင်များကိုကာကွယ်ပေးပြီး ပုံသွင်းစက်အများအပြားတွင် ထပ်ခါတလဲလဲချိန်ညှိမှုကို ထိန်းသိမ်းပေးသည်။
ပုံမှန်လမ်းညွှန်စနစ်တွင် ပုံစံခွက်၏တစ်ဖက်တွင် တပ်ဆင်ထားသော မာကျောသောတိုင်များနှင့် အခြားတစ်ဖက်တွင် တပ်ဆင်ထားသော ကိုက်ညီသော ချုံပုတ်များပါဝင်သည်။ အစိတ်အပိုင်းနှစ်ခုကြားရှိ အံဝင်ခွင်ကျသည် အလွန်အကျွံကစားခြင်းကို ကန့်သတ်ထားချိန်တွင် ချောမွေ့စွာ လှုပ်ရှားမှုကို ခွင့်ပြုရပါမည်။ ကြီးမားလွန်းသော ရှင်းလင်းမှုသည် မလိုလားအပ်သော လှုပ်ရှားမှုများကို ခွင့်ပြုနိုင်ပြီး မှားယွင်းမှုဖြစ်နိုင်ခြေကို တိုးစေသည်။ တင်းကျပ်လွန်းသော အံကိုက်သည် အထူးသဖြင့် ချောဆီမလုံလောက်ခြင်း သို့မဟုတ် မှိုများ ညစ်ညမ်းခြင်းနှင့် ထိတွေ့သည့်အခါတွင် ပွတ်တိုက်မှု၊ အပူထုတ်လုပ်ခြင်း၊ အမှတ်ပေးခြင်း၊ သို့မဟုတ် ဖမ်းမိခြင်းတို့ကို ဖြစ်စေနိုင်သည်။
ထုတ်ဝေထားသော ProSeries သတ်မှတ်ချက်သည် လမ်းညွှန်တိုင်များနှင့် ချုံပုတ်များအတွက် SUJ2 ဝက်ဝံသံမဏိကို ခွဲခြားသတ်မှတ်ထားပြီး မာကျောမှု 58 မှ 62 HRC နှင့် မာကျောပြီး မြေပြင်ဖြစ်သည်။ ဤသည်မှာ စာရင်းသွင်းထားသောဖွဲ့စည်းပုံအတွက် အဓိပ္ပာယ်ရှိသောပစ္စည်းနှင့် မာကျောမှုရည်ညွှန်းချက်ဖြစ်သည်။ သို့ရာတွင်၊ ဝယ်ယူသူများသည် အမှန်တကယ်တိုင်လုံးပတ်၊ လုပ်ငန်းအလျား၊ bushing length၊ fit class၊ မျက်နှာပြင်ကြမ်းတမ်းမှု၊ ချောဆီအစီအစဥ်နှင့် အစိတ်အပိုင်းပုံဆွဲခြင်းတွင် အတိုင်းအတာခံနိုင်ရည်များကို စစ်ဆေးသင့်သည်။
လမ်းညွှန်စနစ်များကို ပုံစံခွက်၏ အရွယ်အစားနှင့် အလေးချိန် ပတ်လည်တွင် ဒီဇိုင်းထုတ်သင့်သည်။ ကြီးမားသောမှိုများသည် မညီမညာသော loading ကိုစီမံရန် လမ်းညွှန်ဒြပ်စင်များ သို့မဟုတ် ထပ်လောင်းချိန်ညှိမှုအင်္ဂါရပ်များ လိုအပ်နိုင်သည်။ ဘေးထွက်လုပ်ဆောင်ချက်များဖြင့် မှိုများတွင်၊ လမ်းညွှန်တိုင်များ၊ ထောင့်တံများ၊ လျှောများနှင့် သော့ခတ်တုံးများသည် အဖွင့်အစီအစဥ်အတွင်း အနှောင့်အယှက်မဖြစ်စေကြောင်းကိုလည်း ဒီဇိုင်နာမှ သေချာစေရမည်။ သတ်မှတ်ချိန်အတွင်း မှိုပြုပြင်ထိန်းသိမ်းစဉ်အတွင်း လမ်းပြစနစ်အား ဝတ်ဆင်မှုနှင့် ချောဆီအခြေအနေတို့ကို စစ်ဆေးသင့်သည်။
ejector pins နှင့် sleeves များသည် အစိတ်အပိုင်းထုတ်လွှတ်မှုကို မည်သို့အကျိုးသက်ရောက်သနည်း။
ထုတ်လွှတ်သည့်စနစ်သည် အအေးခံပြီး မှိုဖွင့်ပြီးနောက် အူတိုင်မှ ပုံသွင်းထားသော အစိတ်အပိုင်းကို ဖယ်ရှားသည်။ Ejector pins များကို အစိတ်အပိုင်း၏ သင့်လျော်သော ဧရိယာများဆီသို့ တွန်းရန် ယေဘူယျအားဖြင့် အသုံးပြုကြပြီး၊ ejector sleeves များသည် ပတ်ပတ်လည် ထိတွေ့မျက်နှာပြင် လိုအပ်သည့် cylindrical bosses သို့မဟုတ် core pins များအနီးတွင် အသုံးဝင်ပါသည်။ ရွေးချယ်မှုသည် ဂျီသြမေတြီအပိုင်း၊ နံရံအထူ၊ မူကြမ်းထောင့်၊ ပစ္စည်းကျုံ့သွားမှုနှင့် လက်ခံနိုင်သော ထုတ်လွှတ်မှုအမှတ်အသားများ၏ တည်နေရာအပေါ် မူတည်သည်။
Ejector pin နေရာချထားခြင်းသည် ပင်နံပါတ်များကို အညီအမျှ ခွဲဝေပေးရုံမျှမက ဒီဇိုင်းဆုံးဖြတ်ချက်တစ်ခုဖြစ်သည်။ မြင်သာသော အမှတ်အသားများ၊ ပုံပျက်နေသော သို့မဟုတ် ဖိစီးမှုကို ဖြူစင်စေခြင်းမရှိဘဲ ထုတ်လွှတ်သည့်ဝန်ကို ခံနိုင်ရည်ရှိသော ဧရိယာများတွင် အင်အားကို အသုံးပြုသင့်သည်။ ပါးလွှာသောနံရံများနှင့် ကျဉ်းမြောင်းသောနံရိုးများသည် ထူထပ်သောဖွဲ့စည်းတည်ဆောက်ပုံအပိုင်းများမှ မတူညီသောထုတ်လွှတ်မှုအစီအစဉ်ကို လိုအပ်နိုင်သည်။ အစိတ်အပိုင်းသည် အူတိုင်အား ခိုင်ခံ့စွာဆုပ်ကိုင်ထားပါက၊ ဒီဇိုင်နာသည် ကြီးကြီးမားမားတင်ထားသော ပင်နံပါတ်အနည်းငယ်ကို အားကိုးမည့်အစား အကြမ်းထည်နှင့် မျက်နှာပြင် အပြီးသတ်မှုကို ပြန်လည်ပြင်ဆင်ရန် လိုအပ်ပေမည်။
Ejector pin များသည် ဖြောင့်ဖြောင့်၊ မှန်ကန်စွာ တပ်ဆင်ထားပြီး လုံလောက်စွာ ပံ့ပိုးပေးရပါမည်။ မလိုအပ်သော အရှည်အလွန်အကျွံသည် ကွေးညွှတ်နိုင်ခြေကို တိုးစေနိုင်သည်။ မှားယွင်းနေသော ပင်နံပါတ်အမြင့်သည် သက်သေအမှတ်အသားများ သို့မဟုတ် မညီညာသော လွှတ်တင်မှုကို ဖန်တီးနိုင်သော်လည်း ချိန်ညှိမှု ညံ့ဖျင်းပါက ပင်သည် ၎င်း၏အပေါက်ကို ပွတ်တိုက်သွားနိုင်သည်။ Ejector sleeves များသည် core pin ပတ်၀န်းကျင်တွင်လည်ပတ်နေပြီး ထုတ်လိုက်ချိန်တွင် ဘေးထွက်ပစ္စည်းများနှင့် ထိတွေ့နိုင်သောကြောင့် စုစည်းမှုနှင့် အပြေးရှင်းလင်းခြင်းအတွက် အလားတူအာရုံစိုက်မှု လိုအပ်ပါသည်။
ထုတ်ဝေထားသော ProSeries ဖွဲ့စည်းမှုပုံစံအတွက်၊ စာရင်းသွင်းထားသော ထုတ်ပယ်ပင်တွယ်ပစ္စည်းသည် မာကျောမှု 48 မှ 52 HRC နှင့် တိကျသောမြေပြင်ဖြင့် SKD61 H13 တူးလ်စတီးလ်ဖြစ်သည်။ ဤသတ်မှတ်ချက်ကို ထုတ်ပယ်သည့် ပင်နံပါတ် သို့မဟုတ် လက်စွပ်တိုင်းသည် တူညီသောအဆင့်ကို အသုံးပြုသည်ဟု ယူဆချက်ထက် ဖော်ပြထားသော ထုတ်ကုန်ဖွဲ့စည်းပုံဖွဲ့စည်းပုံအတွက် အကိုးအကားအဖြစ် သဘောထားသင့်သည်။ ဝယ်ယူသူများသည် အချင်း၊ အလျား၊ ဦးခေါင်းပုံစံ၊ အစွန်အဖျား ဂျီသြမေတြီ၊ မာကျောမှုနှင့် လျှောက်လွှာအတွက် လိုအပ်သည့် အထူးအပေါ်ယံပိုင်း သို့မဟုတ် မျက်နှာပြင် ကုသမှုကို အတည်ပြုသင့်သည်။
မှိုလှုပ်ရှားမှုစနစ်ကို ပြီးမြောက်စေမည့် အခြားအစိတ်အပိုင်းများ။
ယုံကြည်စိတ်ချရသော မှိုလည်ပတ်မှုအောင်မြင်ရန် နောက်ထပ်အစိတ်အပိုင်းများစွာ လိုအပ်နိုင်ပါသည်။ ၎င်းတို့၏အသုံးပြုမှုသည်မှိုဗိသုကာနှင့်ပုံသွင်းထုတ်ကုန်အမျိုးအစားပေါ်တွင်မူတည်သည်။
- ပြန်တံများ-မှိုပိတ်သွားချိန်တွင် ejector တပ်ဆင်အား ၎င်း၏မူလအနေအထားသို့ ပြန်လည်ရောက်ရှိအောင် ကူညီပေးပါ။ ၎င်းတို့၏ အရှည်နှင့် အဆက်အသွယ် အစီအစဉ်သည် ထုတ်ယူသည့်ပန်းကန် ဒီဇိုင်းနှင့် ကိုက်ညီရမည်။
- Springs-ရွေးချယ်ထားသော ယန္တရားများတွင် ပြန်တွန်းအား သို့မဟုတ် ထိန်းချုပ်ထားသော လှုပ်ရှားမှုကို ပေးပါ။ နွေဦးရွေးချယ်မှုသည် အလုပ်ဝန်၊ ဖိသိပ်မှုအကွာအဝေး၊ ပင်ပန်းနွမ်းနယ်သည့်ဘဝ၊ လည်ပတ်မှုအပူချိန်နှင့် ရရှိနိုင်သည့် တပ်ဆင်နေရာတို့ကို ထည့်သွင်းစဉ်းစားသင့်သည်။
- လက်စွပ်တည်နေရာ-မှိုကို ဆေးထိုးစက် နော်ဇယ်နှင့် ဆက်စပ်၍ အဖွင့်အပိတ်နေရာချထားပါ။ ၎င်း၏အတိုင်းအတာများသည် စက်မျက်နှာပြင်နှင့် မှို၏ sprue အစီအစဉ်နှင့် ကိုက်ညီရပါမည်။
- Sprue bushing:စက်နော်ဇယ်မှ မှိုအပြေးစနစ်သို့ သွန်းသောပလပ်စတစ်အဝင်လမ်းကြောင်းကို ပံ့ပိုးပေးသည်။ Nozzle အချင်းဝက်၊ orifice dimensions နှင့် seating geometry သည် သဟဇာတဖြစ်ရန်လိုအပ်ပါသည်။
- ပန်းကန်ပြားများဆလိုက်ဒါများနှင့် အခြားရွေ့လျားနေသော မှိုယန္တရားများကဲ့သို့သော နေရာများတွင် လျှောကျနေသော ထိတွေ့မျက်နှာပြင်များကို ကာကွယ်ပါ။ ပိုစျေးကြီးသော မှိုဖွဲ့စည်းပုံများကို ကာကွယ်ရန် ၀တ်ဆင်မှု လက်မခံနိုင်သော အဆင့်သို့ ရောက်သောအခါ ၎င်းတို့ကို အစားထိုးနိုင်သည်။
- လမ်းညွှန်ဆက်စပ်ပစ္စည်းများ-မှိုအပြင်အဆင်များအတွက် အပိုလမ်းညွှန်ချက်များ၊ ရပ်တန့်ခြင်းနှင့် ချိန်ညှိမှု အစိတ်အပိုင်းများ ပါဝင်နိုင်သည်။ တိကျသောဖွဲ့စည်းမှုပုံစံသည် အတည်ပြုထားသော ပုံဆွဲပုံတွင် လိုက်နာသင့်သည်။
- လော့ခ်ချခြင်းနှင့် ကန့်သတ်ထားသော အစိတ်အပိုင်းများ-ရွေးချယ်ထားသော မှိုရွေ့လျားမှုအဆင့်များကို ထိန်းချုပ်ပါ သို့မဟုတ် ၎င်းတို့လိုအပ်သည့် ဒီဇိုင်းများတွင် နေရာချထားခြင်းဆိုင်ရာ လုပ်ဆောင်ချက်များကို ပေးဆောင်ပါ။
- တံဆိပ်များနှင့် ပလပ်များ-မှိုဒီဇိုင်းဖြင့်သတ်မှတ်ထားသည့် အအေးချန်နယ်နှင့် အရည်ပတ်လမ်းလိုအပ်ချက်များကို ပံ့ပိုးပါ။ ၎င်းတို့၏ပစ္စည်းနှင့် ဖိအားအဆင့်သတ်မှတ်ချက်သည် လည်ပတ်မှုအခြေအနေများအတွက် သင့်လျော်ရပါမည်။
မှိုတိုင်းသည် ဤစာရင်းရှိ အစိတ်အပိုင်းတိုင်းကို မလိုအပ်ပါ။ ဥပမာအားဖြင့်၊ အခြေခံမှိုတစ်ခုသည် lifters သို့မဟုတ် ရှုပ်ထွေးသောသော့ခတ်ပိတ်ဆို့ခြင်းများကို မလိုအပ်နိုင်သော်လည်း ဘေးထွက်ဖြတ်တောက်ထားသောမှိုသည် ၎င်း၏ရွေ့လျားမှုအစီအစဥ်ကို အပြီးသတ်ရန်အတွက် ဆလိုက်ဒါများ၊ ထောင့်တံများနှင့် ဝတ်ဆင်ထားသောပြားများပေါ်တွင် မူတည်နိုင်ပါသည်။ အစိတ်အပိုင်းတစ်ခုစီကို အပိုင်းတစ်ခုစီတွင် ရှင်းလင်းသောလုပ်ဆောင်ချက်နှင့် ရည်ညွှန်းနံပါတ်အဖြစ် သတ်မှတ်ပေးခြင်းဖြင့် မှိုတပ်ဆင်ပုံဆွဲခြင်းနှင့် ပစ္စည်းများစာရင်းမှ အစိတ်အပိုင်းစာရင်းကို ထုတ်ပေးရပါမည်။
Moldburger Mold Industry Co., Ltd. သည် ၎င်း၏မှိုအစိတ်အပိုင်း အမျိုးအစားများထဲမှ လမ်းညွှန်တိုင်များနှင့် ၀တ်ဆင်သည့်ပြားများ၊ လမ်းညွှန်များနှင့် အခြားမှိုဆက်စပ်ပစ္စည်းများ၊ ဤအစိတ်အပိုင်းများကို ဝယ်ယူသည့်အခါ ကျွန်ုပ်တို့၏ဝယ်ယူမှုသတ်မှတ်ချက်သည် အစိတ်အပိုင်းအမျိုးအစား၊ ပုံဆွဲနံပါတ်၊ ပစ္စည်း၊ မာကျောမှု၊ အတိုင်းအတာ၊ မျက်နှာပြင် ကုသမှုနှင့် အရေအတွက်တို့ကို ခွဲခြားသတ်မှတ်သင့်ပါသည်။ ၎င်းသည် မတူညီသော လုပ်ဆောင်မှုလိုအပ်ချက်များ ရှိနိုင်သည့် အမြင်တူသော အစိတ်အပိုင်းများအကြား မရေရာမှုများကို လျှော့ချပေးသည်။
ပစ္စည်းများ၊ ခံနိုင်ရည်ရှိမှုနှင့် ထုတ်လုပ်မှုအရည်အသွေးကို မည်သို့အကဲဖြတ်သင့်သနည်း။
တိကျမှုကို ပစ္စည်းအမည် သို့မဟုတ် စက်စာရင်းတစ်ခုတည်းဖြင့် မသတ်မှတ်ပါ။ ၎င်းသည် ဒီဇိုင်းလိုအပ်ချက်များ၊ ကုန်ကြမ်းအခြေအနေ၊ စက်ပြုပြင်ခြင်းလုပ်ငန်းစဉ်များ၊ အပူကုသမှု၊ ကြိတ်ခွဲခြင်း၊ တပ်ဆင်ခြင်းနှင့် စစ်ဆေးခြင်းတို့အကြား ထိန်းချုပ်ထားသော ဆက်ဆံရေးတစ်ခု၏ ရလဒ်ဖြစ်သည်။ အစိတ်အပိုင်းတစ်ခုသည် ၎င်း၏အမည်ခံအတိုင်းအတာများနှင့် ပြည့်မီနိုင်သော်လည်း ၎င်း၏ ပြားချပ်မှု၊ ပြိုင်တူမှု၊ စုစည်းမှု၊ မာကျောမှု သို့မဟုတ် မျက်နှာပြင် အပြီးသတ်မှုသည် လျှောက်လွှာအတွက် မသင့်လျော်ပါက လုပ်ဆောင်မှု ညံ့ဖျင်းဆဲဖြစ်သည်။ ထို့ကြောင့် ဝယ်ယူသူများသည် ထုတ်ကုန်သတ်မှတ်ချက်နှင့်အတူ ထုတ်လုပ်မှုနှင့် စစ်ဆေးရေးလိုအပ်ချက်များကို အကဲဖြတ်သင့်သည်။
သံမဏိအဆင့်များကို အစိတ်အပိုင်းလုပ်ဆောင်ချက်များနှင့် မည်သို့ကိုက်ညီသင့်သနည်း။
မတူညီသောမှိုအစိတ်အပိုင်းများသည် စက်ပိုင်းဆိုင်ရာဖိစီးမှုနှင့် ဝတ်ဆင်မှုပုံစံအမျိုးမျိုးကို တွေ့ကြုံခံစားရသည်။ ပန်းကန်ပြားကြီးတစ်ခုသည် တည်ဆောက်ပုံဆိုင်ရာ ပံ့ပိုးမှုနှင့် ၎င်း၏ ဂျီသြမေတြီကို ထိန်းသိမ်းရပါမည်။ လမ်းပြတိုင်တစ်ခုသည် ထပ်ခါတလဲလဲ လျှောကျနေသော အဆက်အသွယ်ကို ခံစားရသည်။ ထုတ်လွှတ်သည့် ပင်နံပါတ်သည် တွန်းအား၊ ပွတ်တိုက်မှုနှင့် ထပ်ခါတလဲလဲ လှုပ်ရှားမှုတို့နှင့် ထိတွေ့သည်။ အစိတ်အပိုင်းတစ်ခုစီအတွက် ပစ္စည်းတစ်ခုကို ရွေးချယ်ခြင်းသည် ဤမတူညီသောလည်ပတ်မှုအခြေအနေများကို လျစ်လျူရှုမည်ဖြစ်သည်။
Moldburger Mold Industry Co., Ltd. မှထုတ်ဝေသော ထုတ်ကုန်အချက်အလက်သည် P20၊ 4140၊ H13၊ stainless steel နှင့် S7 အပါအဝင် မှိုအခြေခံအသုံးအဆောင်များအတွက် စတီးလ်ရွေးချယ်ခွင့်အများအပြားကို ဖော်ထုတ်ပေးပါသည်။ စာရင်းသွင်းဖော်ပြချက်များသည် P20 သည် ယေဘုယျရည်ရွယ်ချက်မှိုအသုံးချမှုများနှင့် ကောင်းမွန်သောစက်မှုစွမ်းရည်၊ 4140 ခိုင်ခံ့မှုနှင့် ခိုင်ခံ့မှု၊ အပူဒဏ်ခံနိုင်ရည်ရှိသော H13၊ သံမဏိသံမဏိ၊ သံမဏိနှင့် ထိခိုက်မှုဒဏ်ခံနိုင်မှုရှိသော S7 တို့နှင့် ဆက်စပ်သည်။ ဤအရာများသည် လဲလှယ်နိုင်သော အာမခံချက်များမဟုတ်ဘဲ ရွေးချယ်မှုဆိုင်ရာ ကိုးကားချက်များဖြစ်သည်။ မှန်ကန်သောအဆင့်သည် အစိတ်အပိုင်း၊ အစေး၊ စီမံဆောင်ရွက်ပေးသည့် အပူချိန်၊ မျှော်လင့်ထားသော ဝတ်ဆင်မှုနှင့် ပြုပြင်ထိန်းသိမ်းမှု လိုအပ်ချက်များပေါ်တွင် မူတည်သည်။
ဥပမာအားဖြင့်၊ P20 သည် ယေဘူယျ ရည်ရွယ်ချက်ရှိသော ပန်းကန်ပြားများစွာအတွက် သင့်လျော်နိုင်သော်လည်း H13 သည် ပိုမိုမြင့်မားသော အပူလိုအပ်ချက်များ သို့မဟုတ် သီးခြားဝတ်ဆင်မှုအခြေအနေများက ၎င်း၏အသုံးပြုမှုကို အကြောင်းပြု၍ H13 ကို မကြာခဏထည့်သွင်းစဉ်းစားလေ့ရှိသည်။ သံမဏိအဆင့်သည် ချေးခံနိုင်ရည်အရေးကြီးသည့် အသုံးချပရိုဂရမ်များတွင် သက်ဆိုင်ရာဖြစ်နိုင်သော်လည်း တိကျသောအဆင့်နှင့် အပူကုသမှုကို အတည်ပြုချက်လိုအပ်နေသေးသည်။ ဝယ်သူသည် ပန်းကန်ပြား၏ အခြေခံပစ္စည်းနှင့် ထည့်သွင်းရန်၊ လမ်းညွှန်ဒြပ်စင်များ၊ ထုတ်လွှတ်မှုများနှင့် ဝတ်ဆင်သည့် အစိတ်အပိုင်းများအကြား ပိုင်းခြားသင့်သည်။
အပူကုသမှုသည် နောက်ထပ်အရေးကြီးသောအချက်ဖြစ်သည်။ မာကျောမှုသည် ဝှေးစေ့နှင့် ခံနိုင်ရည်အား သက်ရောက်မှုရှိသော်လည်း မာကျောမှုတစ်ခုတည်းက ခိုင်မာမှု၊ အတိုင်းအတာ တည်ငြိမ်မှု သို့မဟုတ် ကွဲအက်မှုကို ခံနိုင်ရည်ရှိကြောင်း ဖော်ပြခြင်းမရှိပေ။ ကြမ်းတမ်းသောစက်ဖြင့် ပြုပြင်ပြီးနောက် အစိတ်အပိုင်းတစ်ခုအား မာကျောပါက၊ ထုတ်လုပ်ရေးအစီအစဉ်သည် ပုံပျက်သွားနိုင်ပြီး အပြီးသတ်ကြိတ်ခြင်းအတွက် လိုအပ်ပါသည်။ အနီးကပ် အံဝင်ခွင်ကျ လိုအပ်သော အစိတ်အပိုင်းများအတွက်၊ ၎င်းတို့ရှေ့တွင်သာမက နောက်ဆုံးစက်ဖြင့် ပြုပြင်ခြင်းနှင့် အပူကုသခြင်း အဆင့်များအပြီးတွင် စစ်ဆေးခြင်း ပြုလုပ်သင့်သည်။
ဘယ်အတိုင်းအတာအထိ ခံနိုင်ရည်ရှိမှုတွေဟာ အနီးကပ်ဆုံးအာရုံစူးစိုက်မှုကို ခံထိုက်သလဲ။
ပုံဆွဲပုံတစ်ခုပေါ်ရှိ အတိုင်းအတာတိုင်းသည် တူညီသောလုပ်ဆောင်မှုဆိုင်ရာ အရေးပါမှုမဟုတ်ပေ။ ပန်းကန်ပြားတစ်ချပ်၏ အရှည်နှင့် အကျယ်သည် အတော်လေး ကျယ်ပြန့်သော သည်းခံနိုင်မှု ရှိနိုင်သော်လည်း လမ်းညွန်အပေါက်များ၊ အင်္ဂါရပ်များကို ရှာဖွေခြင်း၊ အိတ်ကပ်များ ထည့်သွင်းခြင်းနှင့် လျှောကျနေသော အင်တာဖေ့စ်များသည် ပိုမိုနီးကပ်စွာ ထိန်းချုပ်ရန် လိုအပ်ပါသည်။ အသုံးဝင်သော စစ်ဆေးရေးအစီအစဥ်သည် အရေးကြီးသောလုပ်ဆောင်မှုအတိုင်းအတာများကို ခွဲခြားသတ်မှတ်ပြီး ၎င်းတို့ကို မည်သို့တိုင်းတာမည်ကို သတ်မှတ်သည်။
အာရုံစူးစိုက်မှုလိုအပ်သော ပုံမှန်နေရာများ ပါဝင်သည်။
- ပန်းကန်ပြားချပ်ချပ်နှင့် မျဉ်းပြိုင်များ-မှိုပိတ်ပုံနှင့် တပ်ဆင်မှုတစ်လျှောက်တွင် ကုပ်ချိတ်ဝန်များကို ဖြန့်ဝေပုံအပေါ် လွှမ်းမိုးသည်။
- လမ်းညွှန်အပေါက်အနေအထား-လမ်းညွှန်စနစ်နှင့် အပေါက်များနှင့် အူတိုင်ပြားများကြား ဆက်စပ်မှုကို ဆုံးဖြတ်သည်။
- လမ်းညွှန်တိုင်အချင်းနှင့် ဖြောင့်ခြင်း-အံဝင်ခွင်ကျ၊ ပွတ်တိုက်မှုနှင့် ထပ်ခါတလဲလဲ ချိန်ညှိမှုကို ထိခိုက်စေသည်။
- အိတ်ဆောင်အရွယ်အစားများ ထည့်ပါအခေါင်းပေါက်နှင့် အူတိုင်များကို မှန်ကန်စွာ ထိန်းသိမ်းထားနိုင်မှု ရှိမရှိ ဆုံးဖြတ်ပါ။
- Ejector အပေါက် အနေအထားနှင့် အချင်း-pin လှုပ်ရှားမှုနှင့် ပွတ်တိုက်ခြင်း သို့မဟုတ် ဖမ်းမိခြင်းအန္တရာယ်ကို ထိခိုက်စေပါသည်။
- ကွဲကွာနေသော မျက်နှာပြင်အခြေအနေမှိုပိတ်ခြင်းနှင့် ထိတွေ့မှုညံ့ဖျင်းခြင်း သို့မဟုတ် ပျက်စီးခြင်းတို့ကြောင့် ဖြစ်ပေါ်လာသော မှိုပိတ်ခြင်းအန္တရာယ်။
- တပ်ဆင်ခြင်းနှင့်တည်နေရာအင်္ဂါရပ်များဆေးထိုးစက်နှင့် အတည်ပြုထားသော မှိုဒီဇိုင်းနှင့် ကိုက်ညီရမည်။
ProSeries မှိုအခြေခံစာမျက်နှာသည် ပြားများနှင့်အစိတ်အပိုင်းများအတွက် CNC စက်ဖြင့်ပြုလုပ်ခြင်းကိုဖော်ပြထားပြီး တိကျသော ချိန်ညှိမှုနှင့် အံဝင်ခွင်ကျဖြစ်ရန် ရည်ရွယ်ထားသည့်အတိုင်း ထုတ်လုပ်ရေးချဉ်းကပ်ပုံကို ဖော်ပြသည်။ သီးခြားမှိုပြုလုပ်ခြင်းဆိုင်ရာ သတ်မှတ်ချက်စာမျက်နှာတွင် စံအရွယ်အစားအပိုင်းအခြားကို 150 မီလီမီတာ မှ 150 မီလီမီတာ မှ 600 မီလီမီတာ မှ 600 မီလီမီတာ မှ 600 မီလီမီတာ၊ စံမျက်နှာပြင် အချောထည် Ra 0.4 မိုက်ခရိုမီတာ နှင့် အရေးကြီးသောအတိုင်းအတာများတွင် အပေါင်း သို့မဟုတ် အနုတ် 0.01 မီလီမီတာ ခံနိုင်ရည်အား ဖော်ပြထားပါသည်။ ဤကိန်းဂဏာန်းများသည် ထုတ်ပြန်ထားသော သတ်မှတ်ချက်များနှင့် သက်ဆိုင်ပြီး မှိုအခြေခံစီးရီးတစ်ခုချင်းစီ သို့မဟုတ် အစိတ်အပိုင်းတစ်ခုစီတိုင်းတွင် အလိုအလျောက် အသုံးချရန် မသင့်ပါ။
အခြား ဆေးထိုးမှိုအခြေခံစာမျက်နှာတွင် မတူညီသော စံအရွယ်အစားအစုံ၊ မျက်နှာပြင် ပြီးစီးမှုအချက်အလက်နှင့် မော်ဒယ်စီးရီးများကို စာရင်းပြုစုထားသည်။ ထုတ်ဝေထားသော ထုတ်ကုန်စာမျက်နှာများတွင် မတူညီသောဖွဲ့စည်းပုံများကို ဖော်ပြနိုင်သောကြောင့် ဝယ်ယူသူများသည် ရွေးချယ်ထားသောမော်ဒယ်အတွက် ပေါင်းစပ်ပုံနှင့် သတ်မှတ်ချက်စာရွက်တစ်ရွက်ကို တောင်းဆိုသင့်သည်။ နောက်ဆုံး ကိုးကားချက်တွင် အရေးကြီးသည့်အတိုင်းအတာတစ်ခုစီတွင် မည်သည့်သည်းခံနိုင်ရည်ကို သက်ရောက်သည်၊ မျက်နှာပြင်ကြမ်းနိုင်းမှုကို တိုင်းတာပုံနှင့် စစ်ဆေးရေးမှတ်တမ်းများကို အမိန့်ပေးသည်ရှိမရှိ ဖော်ပြရပါမည်။
မည်သည့်ထုတ်လုပ်မှုနှင့် စစ်ဆေးရေးလုပ်ငန်းစဉ်များသည် ထပ်တလဲလဲဖြစ်နိုင်မှုကို ပံ့ပိုးပေးသည်။
မှိုဒီဇိုင်းအတွက် လိုအပ်သော အတိုင်းအတာများနှင့် အင်္ဂါရပ်များနှင့် ချိတ်ဆက်ထားမှသာ စက်ပြုလုပ်နိုင်စွမ်းသည် သက်ဆိုင်ပါသည်။ CNC ကြိတ်ခွဲခြင်းနှင့် တူးဖော်ခြင်းများကို ပန်းကန်ပရိုဖိုင်များ၊ အပေါက်များ၊ အိတ်ကပ်များနှင့် တပ်ဆင်ခြင်းအင်္ဂါရပ်များ ထုတ်လုပ်ရန်အတွက် အသုံးပြုပါသည်။ တိကျစွာ ကြိတ်ခွဲခြင်းသည် ချောမွေ့မှု၊ မျဉ်းပြိုင်နှင့် မျက်နှာပြင် အခြေအနေတို့ကို ပိုမိုကောင်းမွန်စေသည်။ Wire EDM ကို သမားရိုးကျဖြတ်တောက်ခြင်းဖြင့် ထုတ်လုပ်ရန်ခက်ခဲသော ပရိုဖိုင်များ သို့မဟုတ် အင်္ဂါရပ်များအတွက် အသုံးပြုနိုင်သည်။ သတ်မှတ်ထားသော မာကျောမှုရရှိရန် အပူကုသမှုလိုအပ်နိုင်ပြီး၊ အချောထည်အစိတ်အပိုင်းသည် ပုံနှင့်ကိုက်ညီခြင်းရှိ၊
Moldburger Mold Industry Co., Ltd. ၏ ကုမ္ပဏီပရိုဖိုင်တွင် Makino၊ Dawei နှင့် FANUC တို့မှ CNC စက်များ၊ Makino နှင့် Sodick မှ လျှပ်စစ်ထုတ်စက်များ၊ အနှေးဝါယာကြိုးအစာကျွေးသည့်စက်များ၊ Okamoto ကြိတ်စက်များ၊ ပေါင်းစက်များနှင့် Hexagon ပူးပေါင်းတိုင်းတာရေးကိရိယာများကို ဖော်ပြထားပါသည်။ ၎င်းသည် ဒီဇိုင်းအင်ဂျင်နီယာ အယောက် 30 နှင့် ပရော်ဖက်ရှင်နယ်နှင့် နည်းပညာဆိုင်ရာ ဝန်ထမ်း 100 ကျော်တို့ကိုလည်း အစီရင်ခံပါသည်။ ဤထုတ်ဝေသည့်ရင်းမြစ်များသည် ကုမ္ပဏီမှဖော်ပြထားသော စက်ကိရိယာနှင့် ဝန်ထမ်းအကွာအဝေးကို ညွှန်ပြနေသော်လည်း တစ်ဦးချင်းမှာယူမှုအတွက် အသုံးပြုသည့်လုပ်ငန်းစဉ်သည် ၎င်း၏အမှန်တကယ်ထုတ်လုပ်မှုအစီအစဉ်နှင့် ဆန့်ကျင်၍ အတည်ပြုသင့်သည်။
ဂျီဩမေတြီအင်္ဂါရပ်များကို စစ်ဆေးရန်နှင့် အင်ဂျင်နီယာပုံဆွဲခြင်းနှင့် တိုင်းတာထားသော အနေအထားများကို နှိုင်းယှဉ်ရန်အတွက် သြဒီနိတ်တိုင်းတာခြင်းစက်ကို အသုံးပြုနိုင်သည်။ ပိုမိုရိုးရှင်းသော အတိုင်းအတာများအတွက်၊ ချိန်ညှိထားသော တိုင်းတာမှုများ၊ မိုက်ခရိုမီတာများ၊ ပေါက်တူးကိရိယာများ၊ အမြင့်တိုင်းထွာများနှင့် မျက်နှာပြင်ကြမ်းတမ်းမှု တူရိယာများသည် သင့်လျော်ပါသည်။ စစ်ဆေးခြင်းနည်းလမ်းကို သည်းခံနိုင်မှုနှင့် ဂျီသြမေတြီအရ စစ်ဆေးရွေးချယ်သင့်သည်။ တူရိယာသည် သင့်လျော်သော ကြည်လင်ပြတ်သားမှု၊ ချိန်ညှိမှုအခြေအနေနှင့် သတ်မှတ်ထားသော တိုင်းတာမှုလုပ်ထုံးလုပ်နည်းရှိမှသာ တိုင်းတာခြင်းရလဒ်သည် အဓိပ္ပာယ်ရှိမည်ဖြစ်သည်။
အရည်အသွေး စာရွက်စာတမ်းများတွင် စံပြအားဖြင့် ပစ္စည်းလက်မှတ်၊ သတ်မှတ်ထားသော မာကျောမှုအစီရင်ခံစာ၊ အရေးကြီးသောအင်္ဂါရပ်များအတွက် အတိုင်းအတာစစ်ဆေးခြင်းရလဒ်များနှင့် ပုံဆွဲရန် လိုအပ်သည့် အထူးလုပ်ငန်းစဉ်များ၏ မှတ်တမ်းများ ပါဝင်သင့်သည်။ ထပ်ခါတလဲလဲ အော်ဒါများအတွက်၊ အတည်ပြုထားသော ပုံဆွဲခြင်းနှင့် စစ်ဆေးခြင်းဆိုင်ရာ စံနှုန်းများကို ထိန်းသိမ်းခြင်းသည် အတွဲများကြား လိုက်လျောညီထွေရှိမှုကို ထိန်းသိမ်းရန် ကူညီပေးသည်။ အစိတ်အပိုင်းတစ်ခုသည် ရှိပြီးသားအစိတ်အပိုင်းတစ်ခုကို အစားထိုးရန် ရည်ရွယ်ပါက၊ ဝယ်ယူသူသည် မူရင်းပုံ (သို့) အတည်ပြုထားသော နမူနာကို ပေးဆောင်ပြီး ယခင်တည်းဖြတ်မှုမှ အပြောင်းအလဲများကို ခွဲခြားသတ်မှတ်သင့်သည်။
ဝယ်ယူသူများသည် အရင်းအမြစ်နှင့် တပ်ဆင်ခြင်းအန္တရာယ်များကို မည်သို့လျှော့ချနိုင်မည်နည်း။
ဝယ်ယူရေးအဖွဲ့များသည် မှိုအစိတ်အပိုင်းများကို ယူနစ်စျေးနှုန်းနှင့် ပေးပို့ချိန်ဖြင့် နှိုင်းယှဉ်လေ့ရှိသည်။ အဆိုပါအချက်များသည် အရေးကြီးသော်လည်း ၎င်းတို့ကို လိုက်ဖက်ညီမှု၊ စစ်ဆေးရေးလိုအပ်ချက်များနှင့် ထုတ်လုပ်မှု ပြတ်တောက်မှု ကုန်ကျစရိတ်တို့ကို အကဲဖြတ်သင့်သည်။ အချိန်မတန်မီ ဝတ်ဆင်ထားသည့် ကုန်ကျစရိတ်နည်းသော လမ်းညွှန်အစိတ်အပိုင်းတစ်ခုသည် ချိန်ညှိမှုပြဿနာများ၊ ပြုပြင်ထိန်းသိမ်းမှုလုပ်ငန်းနှင့် ပယ်ချထားသော ပုံသွင်းထားသောအစိတ်အပိုင်းများကို ဖြစ်ပေါ်စေနိုင်သည်။ မှန်ကန်စွာ သတ်မှတ်ထားသော အစိတ်အပိုင်းတစ်ခုသည် ပိုမိုမြင့်မားသော ဝယ်ယူမှုစျေးနှုန်းရှိနိုင်သော်လည်း ၎င်းသည် စက်ရပ်ချိန်နှင့် အစားထိုးအကြိမ်ရေကို လျှော့ချပေးမည်ဆိုပါက ပိုမိုကောင်းမွန်သော ဘဝသံသရာတန်ဖိုးကို ပေးဆောင်နိုင်ပါသည်။
မှာယူမှုမပြုလုပ်မီ အောက်ပါနည်းပညာဆိုင်ရာ ပြန်လည်သုံးသပ်ခြင်းအချက်များကို အသုံးပြုပါ-
- မှိုအမျိုးအစား၊ ပန်းကန်အစီအမံနှင့် စက်မျက်နှာပြင်ကို အတည်ပြုပါ။
- နောက်ဆုံးအတည်ပြုထားသော မှိုတပ်ဆင်ပုံဆွဲခြင်းနှင့် အစိတ်အပိုင်းပုံဆွဲခြင်းကို ပံ့ပိုးပါ။
- ပစ္စည်းအဆင့်များ၊ မာကျောမှုလိုအပ်ချက်များနှင့် အပူကုသမှုအခြေအနေများကို ခွဲခြားသတ်မှတ်ပါ။
- အရေးကြီးသောအတိုင်းအတာ၊ ဂျီဩမေတြီခံနိုင်ရည်များနှင့် မျက်နှာပြင်ကြမ်းတမ်းမှုကို သတ်မှတ်ပါ။
- အစိတ်အပိုင်းများသည် DME၊ HASCO၊ FUTABA သို့မဟုတ် အခြားအမည်စာရင်းတင်သွင်းထားသော စံနှုန်းများကို လိုက်နာရမည်ကို အတည်ပြုပါ။
- ရှိပြီးသားမှိုအစိတ်အပိုင်းများနှင့် ရည်ရွယ်ထားသော အစားထိုးအစိတ်အပိုင်းများနှင့် လဲလှယ်နိုင်မှုကို စစ်ဆေးပါ။
- စစ်ဆေးရေးစာရွက်စာတမ်းများ၊ ထုပ်ပိုးမှု၊ သက်သေခံမှု၊ နှင့် ခြေရာခံနိုင်မှုဆိုင်ရာ လိုအပ်ချက်များကို သဘောတူသည်။
- စက်ပြုပြင်ခြင်း၊ အပူကုသမှု၊ ကြိတ်ခွဲခြင်းနှင့် နောက်ဆုံးစစ်ဆေးခြင်းတို့နှင့်စပ်လျဉ်း၍ ပေးပို့မှုအချိန်ဇယားကို ပြန်လည်သုံးသပ်ပါ။
ပေးသွင်းသူမှထုတ်ဝေသော ဆေးထိုးမှိုအခြေခံအချက်အလက်သည် DME၊ HASCO နှင့် FUTABA လိုက်ဖက်ညီမှုကို ရည်ညွှန်းသည်။ ဝယ်သူများသည် သတ်မှတ်ထားသော စံစီးရီးများနှင့် လိုအပ်သည့်အတိုင်းအတာများကို ခွဲခြားသတ်မှတ်သင့်ပါသည်။ မတူညီသောစနစ်များသည် မတူညီသောအတိုင်းအတာ၊ အံဝင်ခွင်ကျနှင့် အစိတ်အပိုင်းကွန်ဗင်းရှင်းများကို သုံးနိုင်သောကြောင့် "နိုင်ငံတကာစံ" ဟူသောစကားစုသည် သူ့ဘာသာသူ မလုံလောက်ပါ။ ကျွန်ုပ်တို့၏နည်းပညာပိုင်းဆိုင်ရာဝယ်ယူမှုစာရွက်စာတမ်းများသည် အပြန်အလှန်လဲလှယ်နိုင်မှုလိုအပ်သည့်နေရာတိုင်းတွင် စံ၊ အပိုင်းနံပါတ်နှင့် ပြန်လည်ပြင်ဆင်မှုကို သတ်မှတ်ပေးရပါမည်။
စိတ်ကြိုက်ပရောဂျက်များအတွက်၊ Moldburger Mold Industry Co., Ltd. သည် ပုံများကို ပြန်လည်သုံးသပ်ခြင်း၊ လိုအပ်သော ပန်းကန်ပြားနှင့် အစိတ်အပိုင်းဖွဲ့စည်းမှုပုံစံကို ထုတ်လုပ်ခြင်းနှင့် သက်ဆိုင်ရာ အရည်အသွေးဆိုင်ရာ အချက်အလက်များကို ပေးဆောင်နိုင်မှုအပေါ် အကဲဖြတ်နိုင်ပါသည်။ ကျွန်ုပ်တို့၏စက်ရုံညှိနှိုင်းဆောင်ရွက်မှုသည် အထူးသဖြင့် စံမဟုတ်သောအတိုင်းအတာများ သို့မဟုတ် အစားထိုးအစိတ်အပိုင်းများပါ၀င်သည့် ထုတ်လုပ်မှုမပြုမီ နည်းပညာဆိုင်ရာမေးခွန်းများကို ဖြေရှင်းရန် အာရုံစိုက်သင့်သည်။ စက်စတင်ပြီးနောက် ရှင်းလင်းသော အတည်ပြုချက်လုပ်ငန်းစဉ်သည် ရှောင်ရှားနိုင်သော ပြန်လည်ပြင်ဆင်မှုများကို တားဆီးပေးသည်။
နိဂုံး
တိကျသော ဆေးထိုးမှိုသည် တည်ငြိမ်သောမှိုအခြေခံနှင့် စံအစိတ်အပိုင်းများ၏ ညှိနှိုင်းထားသောအစုအဝေးပေါ်တွင် မူတည်သည်။ Clamping plates၊ cavity နှင့် core plates၊ support plates၊ spacer blocks နှင့် ejector housings များသည် structural foundation ကို ပံ့ပိုးပေးပါသည်။ လမ်းညွှန်တိုင်များ၊ ချုံများ၊ ထုတ်ပိုးတံများ၊ လက်စွပ်များ၊ ပြန်ရန်တံများ၊ ကွင်းများတည်နေရာ၊ sprue bushings နှင့် wear အစိတ်အပိုင်းများသည် တိကျသောလှုပ်ရှားမှုနှင့် ယုံကြည်စိတ်ချရသောအစိတ်အပိုင်းများကို ထုတ်ပေးခြင်းကို ပံ့ပိုးပေးပါသည်။ ပစ္စည်းရွေးချယ်မှု၊ အတိုင်းအတာထိန်းချုပ်မှု၊ စက်သဟဇာတဖြစ်မှုနှင့် စစ်ဆေးရေးမှတ်တမ်းများသည် ဤအစိတ်အပိုင်းများကို ရည်ရွယ်ထားသည့်အတိုင်း အတူတကွလုပ်ဆောင်ခြင်းရှိမရှိ ဆုံးဖြတ်ပေးသည်။
Moldburger Mold Industry Co., Ltd.ထုတ်ဝေထားသော ပစ္စည်းသတ်မှတ်ချက်များ၊ စက်ပိုင်းဆိုင်ရာ အရင်းအမြစ်များနှင့် စစ်ဆေးရေးကိရိယာများမှ ပံ့ပိုးပေးသော မှိုအခြေခံနှင့် စံ-အစိတ်အပိုင်းဖြေရှင်းချက်များအား ပေးဆောင်သည်။ အကယ်၍ သင်သည် ဆေးထိုးမှိုအသစ် သို့မဟုတ် အစားထိုးပစ္စည်းများကို ထုတ်လုပ်နေပါက သင်၏ပုံဆွဲမှု၊ ပစ္စည်းလိုအပ်ချက်များ၊ စက်အသေးစိတ်နှင့် မျှော်မှန်းထားသော ထုတ်လုပ်မှုအခြေအနေများကို ကျွန်ုပ်တို့အဖွဲ့ထံ ပေးပို့ပါ။ သင့်ကိရိယာပရောဂျက်အတွက် သင့်လျော်သောဖွဲ့စည်းပုံတစ်ခုကို ဖော်ထုတ်ရန် နည်းပညာဆိုင်ရာ ပြန်လည်သုံးသပ်ချက်နှင့် ကိုးကားချက်ကို တောင်းဆိုပါ။
အမေးများသောမေးခွန်းများ
မေး- မှိုအခြေခံနှင့် စံမှိုအစိတ်အပိုင်းများအကြား ကွာခြားချက်မှာ အဘယ်နည်း။
A- မှိုအခြေခံသည် ကလိုင်၊ အူတိုင်၊ လမ်းပြစနစ်နှင့် ထုတ်လွှတ်သည့် ယန္တရားတို့ကို ကိုင်ဆောင်ထားသည့် ပန်းကန်ပြားများနှင့် အထောက်အကူပြု ဒြပ်စင်များ၏ တည်ဆောက်ပုံဆိုင်ရာ အစုအဝေးဖြစ်သည်။ စံမှိုအစိတ်အပိုင်းများသည် လမ်းညွှန်တိုင်များ၊ လမ်းညွန်ဘုရှ်များ၊ ထုတ်ပိုးတံများ၊ ထုတ်ပိုးတံများ၊ ပြန်တံများ၊ ပြန်တံများ၊ ကွင်းများရှာဖွေခြင်းနှင့် တံမြက်ပေါက်များကဲ့သို့သော လုပ်ငန်းဆောင်တာအစိတ်အပိုင်းများဖြစ်သည်။ မှိုအခြေစိုက်စခန်းသည် ဖွဲ့စည်းပုံဆိုင်ရာ အထောက်အပံ့ကို ပံ့ပိုးပေးသည်၊ စံအစိတ်အပိုင်းများသည် ချိန်ညှိမှု၊ ရွေ့လျားမှု၊ နေရာချထားမှုနှင့် အစိတ်အပိုင်းများကို လွှတ်ပေးရန် ထိန်းချုပ်ထားသည်။ ယုံကြည်စိတ်ချရသော မှိုလည်ပတ်မှုအောင်မြင်ရန် နှစ်ခုစလုံးကို အတူတကွ သတ်မှတ်ရပါမည်။
မေး- တိကျသော ဆေးထိုးမှိုအခြေစိုက်စခန်းများအတွက် မည်သည့်သံမဏိကို အသုံးများသနည်း။
A- P20 နှင့် 1.2311 မတိုင်မီ မာကျောသော သံမဏိကို ယေဘုယျအားဖြင့် ရည်ရွယ်ချက်ရှိရှိ မှို-အောက်ခံပြားများအတွက် အသုံးများသောအားဖြင့် ၎င်းတို့သည် စက်ပိုင်းဆိုင်ရာနှင့် စက်ပိုင်းဆိုင်ရာ စွမ်းဆောင်ရည်တို့ကို လက်တွေ့ပေါင်းစပ်ပေးသောကြောင့် ဖြစ်သည်။ လျှောက်လွှာအလိုက် အခြားအဆင့်များကို ရွေးချယ်နိုင်ပါသည်။ ဥပမာအားဖြင့်၊ 4140 သည် ခိုင်ခံ့မှုနှင့် ခိုင်ခံ့မှု၊ H13 သည် အပူခံနိုင်ရည်ရှိသော၊ ချေးခံနိုင်ရည်ရှိသော stainless steel၊ နှင့် S7 သည် သက်ရောက်မှုခံနိုင်ရည်ရှိသည်။ နောက်ဆုံးရွေးချယ်မှုတွင် မှိုဖွဲ့စည်းပုံ၊ အစေး၊ လည်ပတ်အပူချိန်၊ ဝတ်ဆင်မှုအခြေအနေ၊ လိုအပ်သော မာကျောမှုနှင့် ပေးသွင်းသူ၏ ပစ္စည်းစာရွက်စာတမ်းများကို ထည့်သွင်းစဉ်းစားသင့်သည်။
မေး- ဆေးထိုးမှိုတိကျမှုတွင် လမ်းညွှန်တိုင်များနှင့် ချုံပုတ်များသည် အဘယ်ကြောင့်အရေးကြီးသနည်း။
A- မှိုအဖွင့်နှင့်ပိတ်သည်နှင့် မှိုနှစ်ခြမ်း၏ ဆွေမျိုးအနေအထားကို လမ်းညွှန်တိုင်များနှင့် ချုံပုတ်များက ထိန်းချုပ်သည်။ မှန်ကန်စွာ လိုက်ဖက်ညီသော အစိတ်အပိုင်းများသည် အခေါင်းပေါက်နှင့် အူတိုင်တို့ကို ရည်ရွယ်ထားသည့် အနေအထားတွင် ဆုံနိုင်ရန် ကူညီပေးပြီး မလိုလားအပ်သော လှုပ်ရှားမှုများကို လျှော့ချကာ ကွဲကွာနေသော မျက်နှာပြင်များကို ကာကွယ်ပေးသည်။ ၎င်းတို့၏ အချင်း၊ ဖြောင့်မှု၊ အံဝင်ခွင်ကျ၊ မာကျောမှု၊ မျက်နှာပြင် ပြီးစီးမှုနှင့် ချောဆီလိုအပ်ချက်များသည် စွမ်းဆောင်ရည်အပေါ် သက်ရောက်မှုရှိသည်။ လွန်ကဲစွာရှင်းလင်းခြင်းသည် မှားယွင်းမှုကိုဖြစ်စေနိုင်ပြီး၊ အလွန်တင်းကျပ်သော အံဝင်ခွင်ကျသည် ထပ်ခါတလဲလဲလုပ်ဆောင်နေစဉ်အတွင်း ပွတ်တိုက်မှု၊ အမှတ်ပေးမှု သို့မဟုတ် အဖမ်းအဆီးဖြစ်စေနိုင်သည်။
မေး- ပလပ်စတစ်ဆေးထိုးမှိုအတွက် ejector pin တွေကို ဘယ်လိုရွေးချယ်သင့်လဲ။
A- ပုံသွင်းထားသောအစိတ်အပိုင်း၏ ဂျီသြမေတြီ၊ နံရံအထူ၊ ပစ္စည်းကျုံ့နိုင်မှု၊ အကြမ်းနှင့် မျှော်မှန်းထားသော ထုတ်လွှတ်မှုခံနိုင်ရည်တို့အရ Ejector pin များကို ရွေးချယ်သင့်သည်။ ၎င်းတို့၏ အဆက်အသွယ် အနေအထားများသည် မြင်နိုင်သော အမှတ်အသားများ သို့မဟုတ် အစိတ်အပိုင်း ပုံပျက်ခြင်း မဖြစ်စေဘဲ လွှတ်ပေးရန် တွန်းအားကို ဖြန့်ဝေသင့်သည်။ ပင်အချင်း၊ အလျား၊ ဦးခေါင်းပုံစံ၊ အစွန်အဖျား ဂျီသြမေတြီ၊ မာကျောမှုနှင့် မှိုပုံဆွဲခြင်းအတွက် အံဝင်ခွင်ကျဖြစ်မှုတို့ကို စစ်ဆေးသင့်သည်။ Ejector sleeves များသည် ပတ်ပတ်လည် အဆက်အသွယ် မျက်နှာပြင် လိုအပ်သည့် cylindrical bosses သို့မဟုတ် core pins များအနီးတွင် ပို၍သင့်လျော်ပါသည်။
မေး- စိတ်ကြိုက်ပုံစံခွက်ကို မှာယူသည့်အခါ ဝယ်ယူသူများသည် မည်သည့်အချက်အလက်ကို ပေးသင့်သနည်း။
A- ဝယ်ယူသူများသည် နောက်ဆုံးပေါ်မှိုတပ်ဆင်ခြင်းပုံဆွဲခြင်း၊ ပန်းကန်အရွယ်အစား၊ စက်မော်ဒယ်၊ ကြိုးတန်းအကွာအဝေး၊ ပလပ်စတစ်အသေးစိတ်၊ လက်စွပ်နှင့် တပ်ဆင်ခြင်းဆိုင်ရာ လိုအပ်ချက်များ၊ ထုတ်ပယ်သည့်မျက်နှာပြင်၊ အပေါက်အစီအစဉ်၊ အစေးအမျိုးအစားနှင့် မျှော်မှန်းထားသော ထုတ်လုပ်မှုအခြေအနေများကို ပေးဆောင်ရပါမည်။ အမှာစာတွင် ပစ္စည်းအဆင့်များ၊ မာကျောမှု၊ အရေးပါသောသည်းခံနိုင်မှု၊ မျက်နှာပြင် အပြီးသတ်မှု၊ သက်ဆိုင်သည့် စံချိန်စံညွှန်းများနှင့် လိုအပ်သော စစ်ဆေးရေးစာရွက်စာတမ်းများကိုလည်း သတ်မှတ်ပေးသင့်သည်။ ကိုးကားခြင်းမပြုမီ ဤအချက်အလက်ကို ပံ့ပိုးခြင်းသည် ထုတ်လုပ်သူသည် လိုက်ဖက်ညီမှုကို အကဲဖြတ်ရန်၊ အထူးစက်ကိရိယာလိုအပ်ချက်များကို ရှာဖွေဖော်ထုတ်ရန်နှင့် အတိုင်းအတာ သို့မဟုတ် တပ်ဆင်ခြင်းဆိုင်ရာ ပြဿနာများ၏အန္တရာယ်ကို လျှော့ချရန် ကူညီပေးသည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
X
သင့်အား ပိုမိုကောင်းမွန်သောကြည့်ရှုမှုအတွေ့အကြုံကို ပေးဆောင်ရန်၊ ဆိုက်အသွားအလာကို ပိုင်းခြားစိတ်ဖြာပြီး အကြောင်းအရာကို ပုဂ္ဂိုလ်ရေးသီးသန့်ပြုလုပ်ရန် ကျွန်ုပ်တို့သည် ကွတ်ကီးများကို အသုံးပြုပါသည်။ ဤဆိုက်ကိုအသုံးပြုခြင်းဖြင့် ကျွန်ုပ်တို့၏ cookies အသုံးပြုမှုကို သင်သဘောတူပါသည်။
ကိုယ်ရေးအချက်အလက်မူဝါဒ